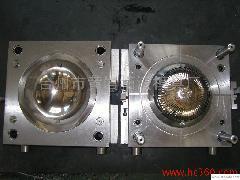
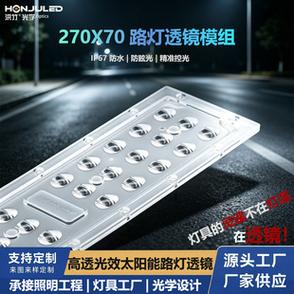
五金塑胶模具开发 从概念到成品的完整指南
在制造业中,五金塑胶模具开发是连接产品设计与批量生产的核心环节。无论是消费电子、汽车零部件,还是家用电器,几乎所有的五金件和塑料件都离不开模具。许多初入行业者常将“五金模具”与“塑胶模具”混为一谈,实际上两者在材料、结构、工艺和开发流程上差异显著。本文将系统梳理五金塑胶模具开发的全流程,帮助您理解从需求到成品的每一步。
一、五金模具与塑胶模具的区别
| 对比维度 | 五金模具(冲压/锻造/压铸) | 塑胶模具(注塑/吹塑/挤出) |
| --- | --- | --- |
| 加工对象 | 金属板材、棒材、铸锭 | 塑料颗粒、粉末 |
| 典型工艺 | 冲压、折弯、拉伸、压铸 | 注塑、吹塑、热压 |
| 模具材料 | 模具钢(Cr12、SKD11等) | 预硬钢、淬火钢、铍铜 |
| 核心难点 | 回弹控制、冲裁间隙、寿命 | 收缩率、冷却系统、流道平衡 |
| 生产批量 | 大批量(万件以上) | 中大批量(千件至百万件) |
了解这些区别,有助于在项目初期选择正确的模具类型和供应商。
二、五金塑胶模具开发的标准流程
1. 产品分析与 DFM 评审
开发的第一步不是画模具图,而是分析产品。工程师需要检查:
- 五金件:展开尺寸、折弯半径、孔位精度、材料厚度与回弹趋势。
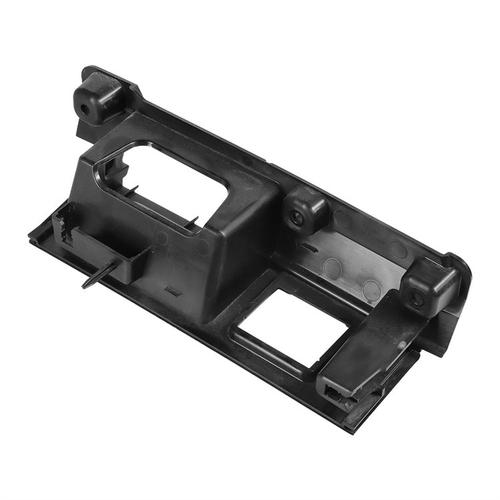
- 塑胶件:壁厚均匀性、脱模斜度、浇口位置、熔接痕与缩水风险。
DFM(面向制造的设计)报告会指出产品缺陷并给出修改建议,避免模具做成后才发现无法量产。
2. 模具结构设计
使用 CAD/CAE 软件(如 UG、Pro/E、AutoCAD、Moldflow)进行:
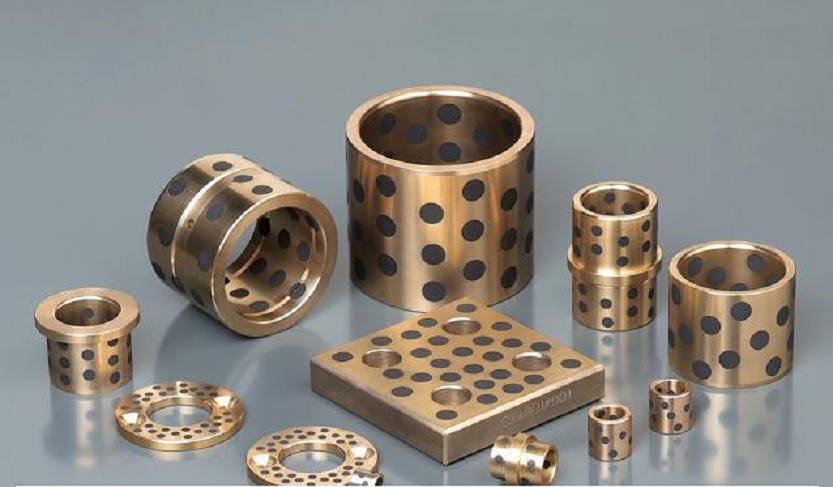
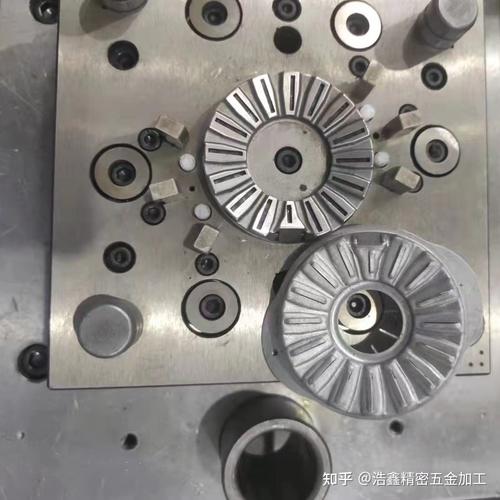
- 五金模:排样设计、冲裁力计算、卸料与顶出结构、导柱导套布置。
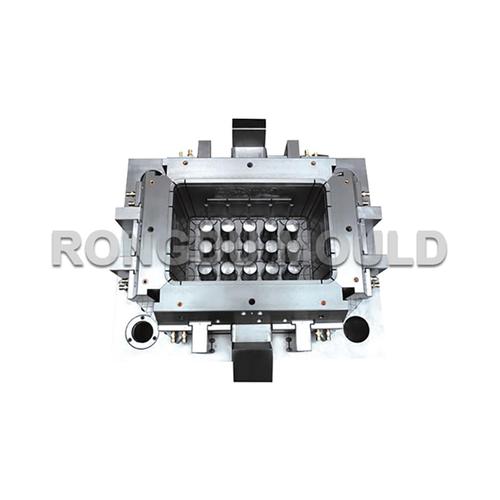
- 塑胶模:分型面选择、型腔布局、流道系统、冷却水路、顶出机构。
设计完成后需进行模流分析或冲压仿真,验证成型可行性。
3. 模具制造与加工
典型工序包括:
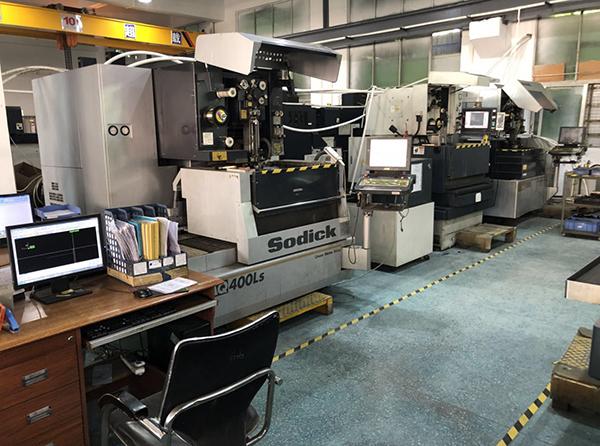
- 粗加工(铣削、车削、线切割)
- 精加工(CNC、电火花、慢走丝)
- 热处理(淬火、回火、氮化)
- 抛光与表面处理(镜面火花纹、晒纹、镀钛)
五金模具对硬度与耐磨性要求更高;塑胶模具更重视表面光洁度与冷却效率。
4. 试模与修模
试模是验证模具的关键步骤:
- 五金试模:检查尺寸、毛刺、回弹、是否拉裂。
- 塑胶试模:检查填充、缩水、飞边、变形、顶白。
根据试模报告进行修模,可能需要多次迭代。
5. 量产与维护
模具验收后进入量产。日常需定期保养:清洁型腔、润滑导柱、更换易损件。五金模的刀口和塑胶模的浇口最容易磨损。
三、开发中的常见问题与解决方向
- 五金件回弹:通过补偿角度、增加加强筋或调整材料屈服强度来控制。
- 塑胶件缩水:优化保压曲线、加大浇口、改善冷却均匀性。
- 模具寿命不足:选用合适钢材、提高热处理质量、降低表面粗糙度。
- 多腔模具平衡:通过流道平衡或加装调节阀实现。
四、如何选择模具供应商
- 看案例:是否有同行业、类似结构的模具经验。
- 看设备:CNC、EDM、三坐标测量仪是否齐全。
- 看流程:是否提供DFM报告、模流分析、试模记录。
- 看售后:修模响应时间与保修条款。
五、趋势:数字化与短周期开发
随着3D打印、CAE仿真和高速加工的发展,模具开发周期从过去的60-90天压缩到30-45天。五金塑胶模具正走向“设计-仿真-加工-试模”一体化,减少试错成本。智能模具(带传感器监测压力与温度)将进一步提升良率。
五金塑胶模具开发是一门跨材料、机械与工艺的综合性技术。理解清楚流程与核心参数,无论您是产品经理、采购还是工程师,都能更高效地推动项目落地。
如若转载,请注明出处:http://www.laili-mould.com/product/31.html
更新时间:2026-09-15 09:03:07